
部品は足りているのに……なぜ作れないのか?~多段階BOMの奥で起きる「静かな争奪戦」~SCM計画系コラム「SCPナレッジの杜」
公開日:2026年11月6日
在庫はあるはずなのに、なぜか製品が完成しない。組立加工型(ディスクリート型)の製造現場では、こうした違和感がよく生じます。原因は単純な欠品ではなく、多段階BOMの奥で起きる部品の取り合いやペギングの硬直化、在庫の偏在にあります。本コラムでは、限られた部品をどのオーダーに結び付け、どの製品の完成を優先すべきかという、生産計画の本質的な課題を考えます。
「在庫あり」という幻
組立加工型(ディスクリート型)の生産計画で厄介なのは、単純な欠品よりも、むしろ「在庫はあるのに使えない」という状態です。
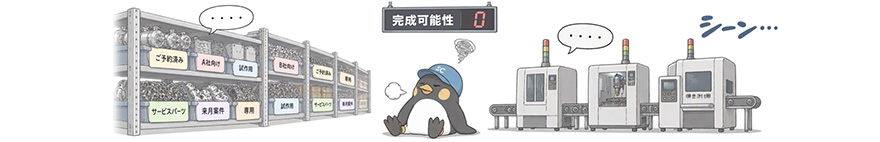
棚には部品がある。ラインも空いている。なのに、その製品だけが完成しない。
共通基板やモータ、筐体、中間ユニット。
同じ部品が、量産の完成品からも、サービスパーツの受注からも、来月の試作からも同時に指名されます。
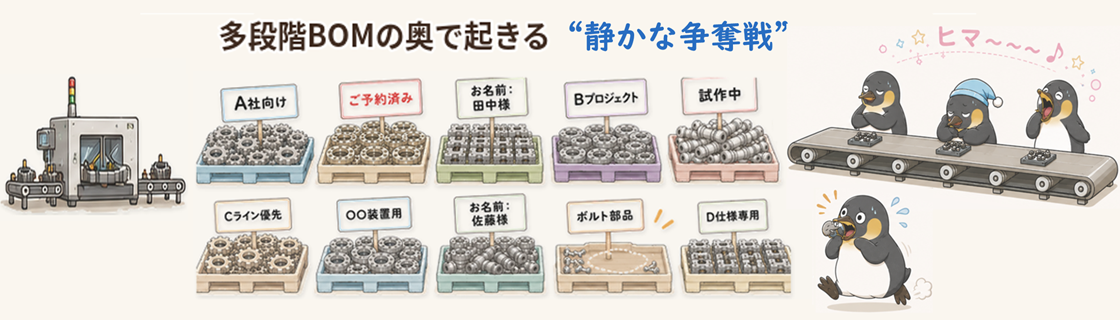
そして棚の部品には、帳簿のどこにも書かれていない名札がペタペタ貼られています。
「A社向け」「ご予約済み」「試作用」。……誰がいつ貼ったのかは、もう誰も覚えていません。
帳簿上は在庫がある。しかし、その在庫をどのオーダーに結び付けるかを決めた瞬間、別のオーダーが完成できなくなることがあります。
例えば、こんなケース
共通基板の現在庫は5枚。
製品オーダーはA社が5台、B社が8台。納期が早いA社に、その5枚をすべて引き当てます。
ところがA社は専用ハーネスが来週入荷。基板が揃っても、今週は1台も出ない。
一方で、B社向けの他部品はすべて揃っていました。B社に回していれば、今週5台出せました。
……伝票に残るのは「引当済み」だけ。それが今週の出荷になるのかは、どこにも書いてありません。
部品単位で見れば正しい引当でも、完成品レベルでは誤った配分になる。
ここに、組立加工型の生産計画における部品取り合い問題の難しさがあります。
問われているのは、限られた部品を、どの需要に割り当てるかです。
言い換えれば、いま棚にある部品を、どの製品が完成する未来に変えるか、という割り当ての問題です。
同じ部品でも、割り当て方ひとつで、あと何台完成しうるかが変わります。
……本コラムでは、これを「完成可能性」と呼びます。(教科書には載っていません…。)
組立加工型の生産計画が本当に管理したいのは、在庫数量ではなく、この完成可能性です。
ペギング・ロワイヤル
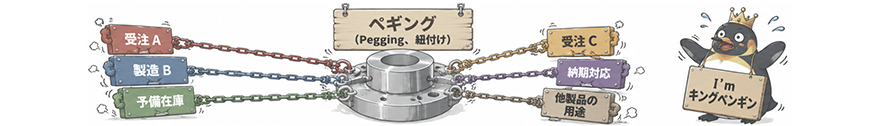
ペギングとは、部品の在庫や入荷予定を、特定のオーダーに紐付けることです。
先ほどの名札は、いわば帳簿の外で勝手に行われたペギングです。複数オーダーが同じ部品を取り合う状況では、この紐付けの設計が計画品質を左右します。
引当ルールは各社それぞれです。先に注文した人が勝つ先着順、納期が近い順、顧客の格付け順。製番で固定してしまう会社もあれば、確定受注を計画オーダーより優先する会社もあります。どれも一定の合理性を持っています。
しかし多段階BOMの中では、優先順位を決めただけでは足りません。
見るべきは、上位品の完成可能性をどれだけ高められるかです。
ある希少部品をどのオーダーに割り当てれば、完成台数、納期遵守率、売上計上、重要顧客対応、工程負荷のバランスが最もよくなるのか。
在庫照会の画面をいくら眺めても、この答えは出てきません。
……BOM階層をまたいだ組み合わせ判断だからです。
特に共通部品比率が高い製品群では、局所的な引当成功が全体計画の失敗を招きます。
あるオーダーに必要部品の9割を集めても、残り1割が揃わなければ出荷価値は生まれません。
全オーダーが9割ずつ部品を抱えたまま、1台も完成しない。勝者のいないロワイヤルです。
逆に、部品を再配分することで、少ない在庫から複数の完成品を成立させられることもあります。
……このロワイヤルには、宣戦布告がありません。戦いの存在すら知らないまま、その結果だけが欠品表という書式で届きます。
BOMを逆流する制約
BOMは完成品から下位品目へ展開されます。完成品が何台必要だから、中間ユニットが何個、サブアセンブリが何個、部品が何個必要になる。この展開自体は明快です。
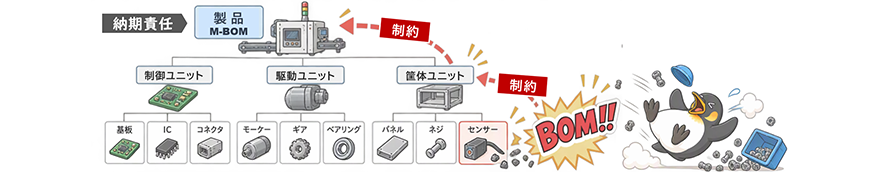
しかし実際の計画では、制約は下位階層から上位階層へ逆流します。(指示は下りて、事情は上る。)
…長納期部品が入らない
…外注加工品の戻りが遅れる
…内製ユニットの前工程が詰まる
…検査工程だけがボトルネックになる
…代替部品はあるが、特定仕向けや認定条件により使えない
こうした下位階層の制約が、最終的には完成品の着手可否、完成日、出荷日を決めます。
多段階BOMの本質的な難しさは、階層が深いことそのものではありません。
制約が発生する場所と、納期責任が問われる場所が離れていることにあります。
(納期遅延で客先に頭を下げるのは営業部長。原因は、3階層下で入荷を待っているセンサー1個です…。)
完成品レベルの計画表は整っている。ところが下位階層では共通部品が食い合い、中間品は特定工程の前で滞留し、別の工程では後続品待ちで空きが出る。こうした状態では、計画は見かけ上成立していても、実行可能性は大きく損なわれます。
(しかも、この食い違いが判明するのは、たいてい部品を払い出すその日の朝です…。)
仕掛の山、欠品の谷
在庫は、量より場所で裏切ります。
在庫総量だけを見れば十分に見えても、必要な階層、必要な工程、必要なタイミングに存在していなければ、計画上は使えません。
…部品在庫はあるが中間ユニットが足りない
…中間ユニットはあるが最終組立で使える仕様ではない
…前工程には仕掛が山積みだが、後工程は必要な組み合わせが揃わず待っている
こうした偏在は、多段階BOMと多段階工程が重なるほど顕在化します。
そこに、ロットをまとめたい事情、段取り替えを減らしたい事情、外注をまとめて出したい事情が重なります。
どれも現場としては正しい判断です。
ただ結果として仕掛品は、必要とされる場所ではなく、工程にとって都合のよい場所に溜まります。
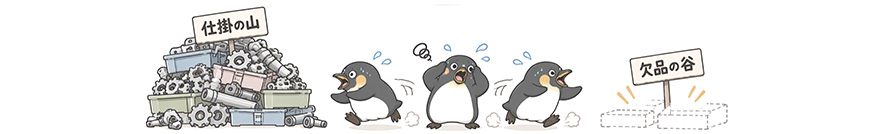
在庫金額だけが順調にすくすく育っていく。山は高くなるのに、谷は埋まりません。
……在庫過多と在庫不足が、同じ工場で同時に起きています。
この偏在を見ずに安全在庫を積み増すと、問題はさらに深くなります。
……谷を埋めるつもりで、山に土を盛ることになるからです。
必要なのは、BOM階層と工程段階ごとの在庫ポジション設計です。
どの階層で在庫を持つべきか。どの中間品をデカップリングポイントにするか。どこにバッファを置き、どこを同期させるか。
ここを誤ると、計画は常に仕掛の山と欠品の谷を往復します。
(登山なら良い運動です。計画では、ただ消耗するだけです…。)
閑話:共通部品という社内スター

共通部品というのは、社内で妙に人気者です。
営業案件から呼ばれ、補用品から呼ばれ、試作からも呼ばれます。
…購買から見れば、入り待ちの長い大物
…製造から見れば、まとめてしかブッキングできない売れっ子
…生産計画から見れば、いつドタキャンするか分からない要注意人物
ただ、その人気者は自分では何も語りません。
「私はこのオーダーに使われるべきです」とは言ってくれません。
(言ってくれれば、会議は半分で済むのですが…。)
代わりに騒がしくなるのは周囲です。
納期を守りたい人と、売上を立てたい人と、段取りを減らしたい人が、同じ一個の部品の前で顔を合わせます。
人気者はやはり、何も言いません。
ただスポットライトを浴びて、黙って光っています。
欠品表という実況中継

欠品表は重要です。しかし、あくまで結果です。
そこに表示されているのは、
「いま何が足りないか」であって、
「なぜその状態になったか」ではありません。
欠品表は、実況なら得意です。
「おっと、第3週、共通基板が足りません!」
ただ、なぜそうなったのかは語りません。
アナウンサーはいるのに、解説者がいないのです。
(しかもこの実況が始まるのは、たいてい勝負がついたあとです…。)
欠品は起きないに越したことはありません。……でも、起きるのです。
欠品に「解説者」をつける
多段階BOMにおける欠品は、過去のペギング、ロットまとめ、優先順位、計画変更、手配リードタイムのズレが積み重なった結果として現れます。
したがって、欠品表だけを見て対策を打つと、しばしば対症療法になります。
解説に必要なのは、欠品に至るまでのペギング履歴と、再配分時の影響評価です。
…どのオーダーが先に部品を押さえたのか
…そのオーダーは完成可能なのか
…別オーダーに回せば何台救えるのか
…どの中間品を前倒しすれば、上位品の納期遅延を減らせるのか
…どの仕掛をどの完成品へ転用できるのか
これらの問いに答えられると、欠品は「見つけるもの」から「制御するもの」に変わります。
ハードに固定し、ソフトに崩す

部品のペギングは、固定しすぎるとカチカチに固まります。
後から重要オーダーが入っても、既存オーダーに部品が抱え込まれ、全体最適から遠ざかります。
一方で、グニャグニャにしすぎると現場が振り回されます。
昨日の引当が今日変わり、今日の投入順が明日変わるようでは、実行計画としての信頼性が失われ、製造ラインはパニックに陥ります。
したがって重要なのは、
- 一度決めたら動かさない“ハードペギング”
- 状況に応じて付け替える“ソフトペギング”
この2つを、二択で考えないことです。
固めるな。見極めろ。
固定は正義ではなく、コストです。固めるべきものは徹底的に固め、そうでないものは意図的に崩しておく。
崩す前提で固めるのが、ペギング設計の勘所になります。
…凍結期間内、出庫済み、加工着手済み、外注投入済みのものは固定度を高くする
…まだ手配前、または代替可能な部品は再配分余地を残す
…長納期部品や重要顧客向け部品は、通常品とは異なるルールで扱う
さらに、多段階工程では、仕掛品の転用可能性も工程の進捗によって変わります。
下位部品の段階では汎用的でも、サブアセンブリ化した瞬間に用途が限定されることがあります。
裏を返せば、特定工程を通す前であれば、別仕様へ振り替えられる場合もあります。
つまり、固める場所と崩す場所。その地図を持っているかどうかで、計画の粘り強さが変わります。
……全部固定すると安心です。全部動かなくなりますが……。
まとめ:黙っている部品の声
部品の取り合いも、多段階BOMの複雑さも、突き詰めれば同じところに行き着きます。
取り合っているのは、たぶん部品ではありません。それぞれの部門が信じる正しさです。計画とは、その正しさに順番をつける仕事です。
部品も仕掛品も、必要なタイミングで、必要な階層にあり、必要なオーダーに結び付いたとき、初めて計画上の意味を持ちます。
……在庫があるのに作れない。仕掛があるのに出荷できない。計画は成立しているのに、現場では流れない。
その違和感の奥にあるのは、多段階BOMの深部で起きている争奪戦です。
もっとも、争奪戦と呼ぶには静かすぎます。声を上げる部品はなく、勝者も敗者も名乗りません。
紐付けとは、よく言ったものです。実際に起きているのは、見えない紐の引っ張り合いです。
その紐を誰が引いているのか、どこで絡まっているのか、そして、どの未来へ結び直すべきなのか。
生産計画を高度化するとは、黙っている部品と仕掛品の声を、計画として聞き取れるようになることです。
(うまく結び直せた工場は、静かではありません。……棚が静かになる代わりに、ラインが忙しくなります。)
筆者紹介

逸見 直広(へんみ なおひろ)
キヤノンITソリューションズ株式会社
製造ソリューション事業部 ソリューション企画部(SCM・SCP企画担当)
システム開発職を経て、ソリューションの企画・マーケティング・プロモーション・推進に従事。製造業を中心に、流通業など幅広い業種で30年以上の経験を持つ。「SCPナレッジの杜」シリーズコラムを執筆中。
関連するソリューション・製品

在庫の数ではなく、「あと何台作れるか」で計画する
SCPlanetは、多段階のBOMと工程をまたいで需要と供給を結び付け、生産計画を立案します。限られた部品をどのオーダーに回せば、どの製品が完成するのか。その判断を、勘ではなく計画として扱えるようにします。
サプライチェーン計画ソリューションSCPlanet 導入のご相談・お問い合わせ
キヤノンITソリューションズ株式会社 製造・流通ソリューション事業部門