
生産停止を招く調達計画の見えない盲点~原材料不足の前に潜む計画不整合を正す~SCM計画系コラム「SCPナレッジの杜」
公開日:2026年11月4日
発注はすべて出してある。生産計画も整っている。それでも部材が1点そろわず、生産が止まる。背景にあるのは、生産・販売・在庫・サプライヤー制約がつながらない調達計画の弱さです。本稿では、欠品の兆候を早期に捉え、実行可能な計画へ変える視点を解説します。
「発注したのに足りない」は、なぜ起きるのか?
「あと1点、足りません」
月曜朝の生産会議で、この一言が出る。組立日程は確定していて、部材の発注はすべて出してある。それでもコネクタ1種類の入荷が2週間先にずれて、ラインが動かない。
製造業の現場では今、「発注したはずなのに、必要な日に必要な数量がそろわない」という事態が珍しくありません。需要変動、短納期化、設計変更、長納期部材の増加、サプライヤーの人手不足。
調達担当の方は、こうした変数を抱えながら、今日も納期確認の電話に追われているのではないでしょうか。(…本当にお疲れさまです)
外部環境のせいにしたくなる気持ちは、私にもよく分かります。ただ、それだけでは打ち手を見失います。どうも厄介なのは、社内で起きていることのようです。同じ月の同じ製品の話をしているのに、関係者の持っている前提が少しずつ違います。
生産部門は………………「日程は確定している」
販売部門は………………「もっと売れる」
調達部門は………………「発注はもう出した」
サプライヤーは…………「内示は聞いているが、確定ではない」
二次・三次の仕入先は…「原材料がまだ届かない」
面白いことに、誰も嘘はついていません。全員が、自分の持ち場では正しく判断しています。それでも帳票上は問題なく見えて、現場ではたった1点の部品が生産停止に直結します。
調達計画とは、単なる発注予定ではありません。
生産を成立させるために、部材、時間、能力、在庫、サプライヤー制約を読み解く「実行可能性の設計図」です。
設計図が弱いままなら、生産計画をどれだけ精緻に描いても、最後に部材で足をすくわれます……。
調達計画を狂わせるリードタイムは、「日数」ではなく「条件」で変わる
平常時は45日で入る部品が、繁忙期には90日かかる。通常は分納で吸収できる数量が、サプライヤーの能力逼迫で一括納入しかできない。代替輸送でリカバリーできたはずの部材が、輸送枠不足で動かせない。
リードタイムは生き物です。市況、能力、優先順位、取引条件で伸び縮みします。品目マスタに登録された日数は、いちばん条件のよかった日の記念写真のようなものです。
そして調達計画では、この生き物を品目の数だけ相手にします。リードタイム、最小発注数量(MOQ)、発注締切、納入ロット、代替品の可否。条件そのものはどの会社にもありますが、その組み合わせが品目ごと、サプライヤーごとに違います。
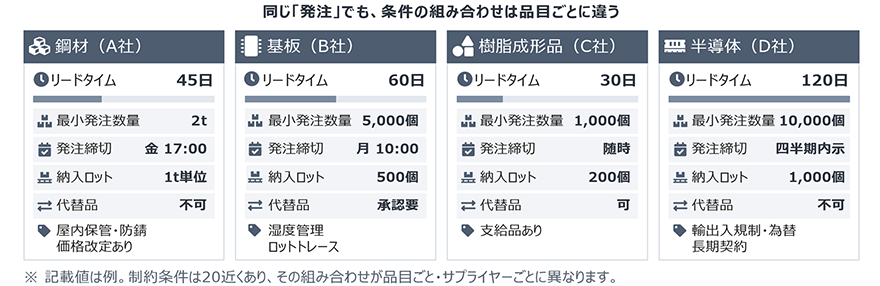
ところが多くの会社で、この一覧は担当者の頭の中にしかありません。その担当者が休暇の週に限って何か起きるのは、たぶん偶然ではないのでしょう。
もう一段の複雑さを持ち込むのが、BOMの階層構造です。
完成品の生産数量が動けば、一次部品、二次部品、原材料へと所要量が連鎖的に波及します。
ここでMRPに期待したくなります。たしかに所要量は展開できます。
ただ、展開された部材が全部同じ自由度で買えるわけではありません。半導体、樹脂、鋼材、基板、切削加工品では、動かせる余地がまったく違います。
問題が表面化した時点では、打てる手はほぼ決まっています。特急手配、分納交渉、生産順序変更、代替品検討、顧客への納期調整。
どれも必要な対応ですが、すべて火消しです。正直、できればやりたくない仕事でもあります。
本当に効くのはその手前、欠品の兆候を計画の段階で見つけておくことです。
火消しがうまい会社ほど、火元が残ります。
「美しい生産計画」が、調達を追い詰めることがある
「同じ機種はまとめて流したほうが、段取りが減って効率がいい」
生産会議では、正しい意見です。そして調達にとっては、いちばん困る意見でもあります。
生産計画と調達計画は、対等に制約し合う関係にあります。ところが、評価されるものが違う。
生産部門が見ているのは、ライン負荷の平準化、段取り替え削減、設備稼働率、要員配置、納期遵守。
調達部門が見ているのは、長納期品の先行手配、在庫金額の抑制、購買単価、供給能力の確保、欠品リスクの管理です。
同じ会議で、違う成績表を見ている。
だから「生産効率上は合理的な計画」が「調達上は実行困難な計画」になります。
4週間分をまとめて1週で流せば、その機種の専用部材の週次所要量は単純計算で4倍です。特定サプライヤーの月産能力や検査能力を超え、部材がそろわない。
……段取り替えを2回減らした改善報告の裏側で、購買が3社に電話をかけています。
どちらも正しい仕事です。表彰されるのは、たぶん片方だけですが…。
逆に、調達側が購買単価やMOQを優先して多めに手配すれば、過剰在庫、滞留在庫、設計変更後の旧版在庫、倉庫逼迫を招きます。
……倉庫担当の方の視線が痛くなる、あれです。
ライフサイクルの短い製品、多品種少量生産、個別受注生産では、先行手配の判断は数量ひとつで結果が変わります。
順番を変えるしかありません。
生産計画が固まってから調達が追いかけるのでは、間に合わない。計画をつくる段階で、調達制約を一緒に机に載せておく。
どの部材がボトルネックなのか。いつまでなら数量を変えられるのか。どのサプライヤーの能力が先に限界を迎えるのか。
これを生産計画側へ返せなければ、計画は実行段階で崩れます。
……絵に描いた餅だと最初に気づくのは、たいてい調達部門です。
サプライヤーの「できます」は、本当に安全か?
「内示はいただいてます。ただ、確定が毎回動くので……」
サプライヤーの担当者が言いにくそうにこう返してきたら、それは供給を約束しきれていないサインです。
自社内の計画だけを見ていても、調達計画は組み立てられません。サプライヤー側にも、生産能力、原材料調達、設備保全、要員不足、他社向け供給枠という制約があります。
発注側は、内示を出したのだから準備してくれているはず、と考えます。
サプライヤーから見える景色は違います。
内示と確定注文の差が大きい。変更頻度が高い。急な前倒しや数量増がある。先々の需要見通しが読めない。
向こうは内心、「どうせ今月も変わるんだろうな」と思っているかもしれません。
この状態で供給責任だけを求められれば、過剰な安全在庫を持つか、リスクを抱えたまま受注するしかありません。
見落としやすいのは、サプライヤー側で設備や工程を共有しているケースです。
自社では3機種向けに別々の部品として手配していても、サプライヤーの工場では、同じ成形機の同じ稼働枠に他社向けを含めて7製品分の生産が乗っていることがあります。品目ごとに見れば余裕があっても、設備単位で合計すると能力の限界に届いてしまいます。
……全員が「自分ひとりくらいなら乗れる」と思っている満員電車のようなものです。
これからの調達計画では、サプライヤーの供給能力を自社の計画の一部として扱う視点が要ります。
内示、確定注文、納入回答、能力制約、変更情報を共有できれば、需給ギャップは早い段階で見えてきます。
目指す姿は、発注側と供給側が同じ数字を同じタイミングで見られる状態です。
……「できます」は、たいてい「御社の分だけを見れば、できます」の略なのです。
PSIは「数字合わせ」ではなく、危険予兆を見るレーダー
PSIは、レーダーです。
販売、在庫、生産のバランスを並べて見ることで、需要と供給の整合性を確認し、欠品と過剰在庫の両方を抑える視点が得られます。
調達計画と生産計画をつなぐうえで、これが土台になります。
ただ、レーダーは映像を出すだけで、危険までは教えてくれません。
在庫はある。生産計画も成立している。なのに、なんとなく嫌な予感がする。調達担当の方なら、覚えがあるのではないでしょうか。
その正体は、ある需要の小さな上振れ、特定部材の早い減り、一部のサプライヤーへの負荷の偏りといった、小さなズレの重なりなのだと思います。
完成品在庫は3週間分ある。ひと安心です。しかし6週先の生産に必要な長納期部材が空いていれば、そのまま供給不能が顕在化します。
逆に、部材在庫が潤沢でも需要が減速すれば、完成品になった瞬間に滞留在庫へ変わります。販売・生産・在庫の3つに調達制約を重ねて初めて、PSIは実務で使えます。
調達担当者の仕事は、不足数を拾って手配するだけでは終わりません。
どの部材が、いつ、どの製品に、どれだけ影響するのかを見極め、前倒し調達、生産順序変更、分納交渉、代替品検討、在庫引当変更を並べて比べる。
どれを選ぶかで、在庫金額も納期も原価も変わります。
(地味に見えて、実はかなり経営に近い判断です……と言うと持ち上げすぎでしょうか。でも、半分は本気です。)
レーダーは、映ったものを読める人がいて役に立ちます。
……きれいに埋まったExcelのPSI表を見ると、つい安心してしまいます。(…でも、警報は鳴りません。)
まとめ:調達計画を変えなければ、生産計画は強くならない
調達計画を最後に見直したのは、いつでしょうか。日々の手配で手一杯なら、即答できなくて当然だと思います。
生産計画が決まってから発注を処理する業務として扱っているなら、そこにはまだ伸びしろがあります。需要の変動、BOM、リードタイム、サプライヤーの能力を読み解き、生産を止めない。これが調達計画の仕事です。
「部材が来ないから生産できない」は、当日いきなり起きるように見えます。ですが、たいてい数週間前から兆候が出ています。
…長納期品の納入回答が、少しずつ後ろへずれていく
…内示と確定のずれが、毎月同じ部品で出る
…サプライヤーの返事の歯切れが悪くなる
その兆候が担当者の記憶の中で止まっているのか、計画の中に見えているのか。調達力の差は、ここで生まれます。
「そんな余裕はない」と言われそうですが、大きな仕組みづくりから始める必要はありません。
まずは長納期品、調達先が1社しかない部材、サプライヤー側で設備を共有している部材を、思い当たるものから書き出してみてください。そのうえで、その部材は生産を止めるボトルネックになり得るか、いつまでなら数量を変えられるか、サプライヤーの能力はどこで限界を迎えるか。この問いに答えられるかを確かめてみます。
答えられない欄があれば、そこが次に生産を止める可能性のある場所です。
調達計画が強い会社は、たいてい静かです。火が出ていないので、改善事例としても表に出てきません。少し気の毒な気もします。
生産を強くする第一歩は、調達計画を強くすることです。
筆者紹介

逸見 直広(へんみ なおひろ)
キヤノンITソリューションズ株式会社
製造ソリューション事業部 ソリューション企画部(SCM・SCP企画担当)
システム開発職を経て、ソリューションの企画・マーケティング・プロモーション・推進に従事。製造業を中心に、流通業など幅広い業種で30年以上の経験を持つ。「SCPナレッジの杜」シリーズコラムを執筆中。
関連するソリューション・製品

生産計画と同じ時間軸で、部材の制約を先に見る調達計画
生産計画の変更が、どの部材に、いつ、どれだけ影響するのか。
SCPlanetは生産と調達を連動させて計画し、制約を踏まえた実行可能な手配計画づくりを支援します。
サプライチェーン計画ソリューションSCPlanet 導入のご相談・お問い合わせ
キヤノンITソリューションズ株式会社 製造・流通ソリューション事業部門