
多段階生産計画の見える化が招く、静かな錯覚~完璧なPSI、前⇔後工程でつじつまは合ってる?~SCM計画系コラム「SCPナレッジの杜」
公開日:2026年10月21日
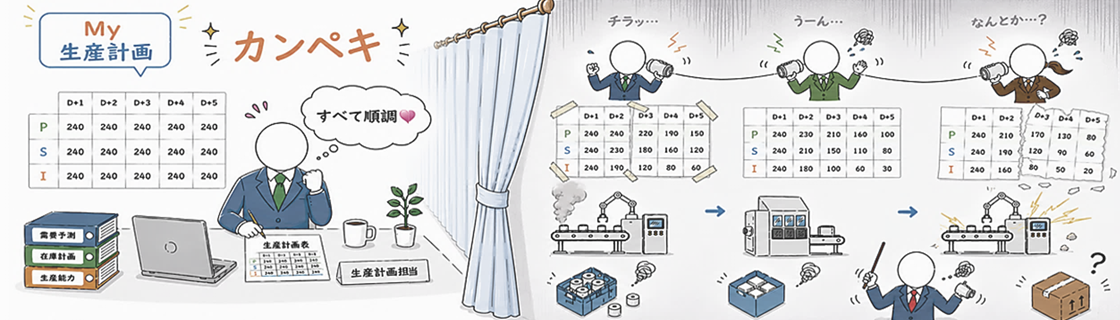
「PSI」は多くの製造業の生産計画で使われています。ところが多段階工程に適用した瞬間、その便利さは諸刃の剣になります。各工程の表はどれも完璧。数字は一列に揃い、色分けまで美しい。それでも現場は止まります。次工程をSと捉えたとき、前後工程の計画は本当につながっているのか。見える化の裏に潜むズレを、多段階生産計画の実務目線でほどいていきます。
PSI:「S」は販売ではなく、隣の工程から来る“注文書”
多段階の製造工程にPSIを適用する際、最初に心得ておくべきことがあります。
ここでいう「S」は販売ではありません。次工程への払出しです。前工程から見れば、後工程こそが顧客なのです。
この置き換えは、生産計画の実務において大変有効です。最終需要を待たずとも、各工程が「次工程に何を、いつ、どれだけ渡すか」を基点に計画を組めるからです。
成形、加工、処理、組立、検査といった多段階工程でも、各工程のP・S・Iを並べれば、どこで不足し、どこで滞留し、どこに無理があるかが見えてきます。
ところが、この置き換えには落とし穴が一つ付いてきます。
前工程は前工程の論理で計画を立て、後工程は後工程の論理で計画を立てる。それぞれが“自分の視野の中では正しい”計画を組んだ結果、工程間のPSIは少しずつズレていきます。
このズレは、単工程の計画表を眺めているだけでは決して見えません。多段階で並べて初めて、つじつまが合っているのかどうかが問われるのです。
しかし、便利な道具ほど危ういものです。PSIは流れを表現する計画表であって、流れを保証する鎖ではありません。
しかもこの鎖は、切れても音を立てません。切れたまま、涼しい顔で並んでいます。
工程別の最適化が、工程ごとの“正しさ比べ”に堕ちるとき
多段階工程では、各工程がそれぞれの事情を抱えています。前工程は段取りを減らしたい。中間工程は設備負荷を平準化したい。外注工程は便やロットに縛られる。後工程は日々の変動に追随したい。
そこで工程別PSIを作ると、各工程はそれぞれに合理的な生産計画を立て始めます。問題は、その合理性が自工程の内側でしか通用しないことです。自工程にとっての最適が、次工程にとっての不都合になることがあるのです。
例えば、前工程が月末にまとめて生産する。前工程のPは美しく、稼働率も高く、段取り回数も少ない。けれども次工程は月中に必要としていた。結果として、前工程では「在庫は十分」、次工程では「部材がない」という二重の現実が生まれます。
誰も怠けていません。誰も嘘をついていません。
各工程は、自分の持ち場では一つも間違えていません。間違いは、持ち場と持ち場のあいだにあります。
前工程は月末にほっと胸をなでおろし、次工程は月中に頭を抱える。同じ月の、同じ品目の話です。
多段階PSIの失敗は、派手な欠品からではなく、こうした静かな食い違いから始まります。
TIPS
数量が合っている、は安心材料ではない

工程間PSIを合わせるとき、数量の一致は出発点にすぎない。
同じ品目でも、歩留まりやリードタイムの前提が工程ごとに違えば、
計画は最初からズレている。
成形の歩留まりは95%で計算し、加工は92%で受けている。
表面処理のリードタイムを組立は3日で見て、現場は実際には5日かかっている。
それぞれの表は正しく埋まる。埋まった数字だけが、つながらない。
工程間で見るべきは数量の一致ではなく、数量を作った前提の一致である。
閑話
この話は、大日程でも小日程でもない

月の総量?バッチリOK、隙なし。
目の前の作業順序?こっちもバッチリ、組めてます。
……なのに、なぜか現場は止まる。あれ?
犯人は、その“あいだ”に潜んでる。
1~3か月を週・日でこまかく刻んで、
品目と工程にせっせと配っていく「中日程」
……ここで工程どうしのバトンが、ポロッ、ポロッと落ちてるのだ。
「月次で合ってるし、まあ大丈夫でしょ」
……その安心、たいてい“中日程を見ていないだけ”という説。
ケーススタディ:在庫はあるのに...なぜ組立は止まったのか?
ある部品メーカーで、成形、加工、表面処理、組立の4工程にPSIを導入したとします。
- 成形工程は歩留まりを考慮し、多めにPを立てます。
- 加工工程は設備負荷の最適化を狙い、週単位で山崩しします。
- 表面処理工程は外注先の引取便に合わせてロットをまとめます。
- 組立工程は最終出荷に合わせ、日別で細かく変動します。
各工程のPSIだけを見れば、どれも悪くありません。むしろ整っています。
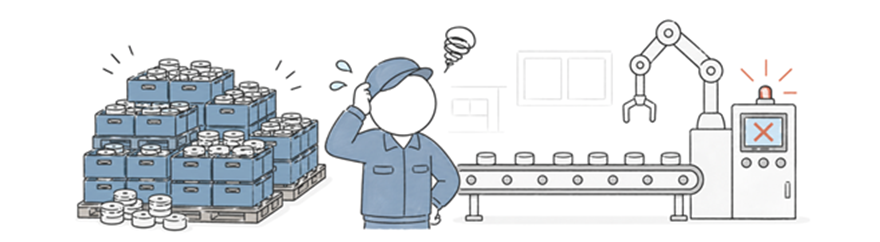
ところが実態は、組立が止まり、表面処理待ちの加工品が山になり、成形品は倉庫を圧迫します。
表面処理は外注の引取便が週2回。組立は日別に必要とする。
便と便のあいだの二日は、倉庫に処理前の加工品が積まれていても、組立の手元には使える部品が一つもありません。
この状態で生産計画会議を開くと、さらに厄介です。各担当者は同じ「PSI」という言葉を使いながら、別々の未来を見ています。
加工工程-「先週分、ちゃんと作ってますよ!」
組立工程-「でも、うちには来ていないんです……」
生産管理-「PSI上は在庫が残っていますが?」
表面処理-「あるのは知ってます。次の便まで出せないんです……」
四人とも正しい。だから会議は終わりません。
帳票上は在庫があり、現場には使える物がない。原因は明快です。
組立のSが表面処理のPを動かしていない。表面処理のSが加工のPに反映されていない。加工のSが成形のPへ逆算されていない。
つまり、PSIは工程別に存在しているだけで、工程間で連鎖していないのです。
この食い違いを放置すると、PSIは問題解決の道具ではなく、責任の押し付け合いを上品に見せる装置になります。
連鎖していないPSIは、勘より危ないことがある
では、連鎖が成立していない状態でPSIを並べると、何が起きるのか。
PSIの危険は、間違うことそのものではありません。間違っているのに、整って見えることです。
勘は外れると痛い。整った数字は痛みを残さない

現場の勘は粗い。でも、勘には
「この数量は怪しい」「この納期は危ない」
という皮膚感覚が残ります。
外れると痛い。だから人は次から警戒します。
連鎖していないPSIは、外れても痛くない。誰も怒られないからです。
しかも、並んでいる数字は工程ごとに別々の前提で作られています。
- 前工程は、月の総量でならして立てている
- 中間工程は、週単位で山を崩している
- 後工程は、日々の変動に追随している
同じ「PSI」という顔をしていても、見ている時間の粒度からして違うのです。
「PSI上は問題ありませんでした」……この一言が、全員のアリバイになります。
気づくのは、いつも手遅れになってから
連鎖していないPSIを信じ込むと、異常に気づく最初の瞬間は、たいてい手を打てなくなった後です。
欠品が出て初めて、前工程のPが後工程のSとつながっていなかったと判明する。
過剰在庫が積み上がって初めて、そのIが次工程では使えない品目・時点・状態だったと分かる。
これは生産計画の失敗というより、計画を信じる仕組みの失敗です。
多段階PSIの効能は、“未来の詰まり”を前倒しで発見すること
では、工程間が本当に連鎖したPSIは、実務者に何を返してくれるのか。完成した生産計画が一発で出てくること……ではありません。
3週間後の欠品は、今日の投入で決まっている

次工程のSを起点に前工程へさかのぼれば、3週間後の欠品が、実は今日の投入判断で決まっていることが見えてきます。
逆に前工程のPを下流へ流せば、このまま作ると来月には使えない在庫が増えることも見えてきます。
PSIは、欠品を見つける表ではありません。
……欠品になる構造を見つける表です。
過剰在庫を数える表でもありません。
……過剰在庫に化ける前の、計画上のズレを見つける表です。
「まだ間に合う」うちに気づけるかどうか
欠品は、起きた日に生まれるわけではありません。その何週間も前に、どこかの工程で決まっています。連鎖したPSIの値打ちは、その“決まった瞬間”を、まだ手が打てるうちに見せてくれることにあります。
早く気づけば、打てる手は地味で済みます。投入を二日前倒しする。ロットを一度だけ割る。外注便を一本増やす。
遅れて気づくと、打ち手は派手になります。残業、特急便、そして謝罪。(三つ目には、値札が付いていません。いちばん高いのに)
……同じ問題なのに、気づく時点が違うだけで、打ち手は地味から派手へ育ち、コストは何倍にもなります。
「先週の時点で分かっていれば、まだ動かせたんですけどね」
生産計画の現場で、いちばん惜しい一言です。
おわりに:PSIは表ではなく、“問い”である
多段階工程のPSIで、最初に目指すべきは、いきなり全工程を最適化することではありません。まずは、自社のPSIがどこで連鎖し、どこで途切れているかを見極めることです。
- 次工程のSは、単なる要求数ではありません。前工程に対する未来の制約です
- 前工程のPは、単なる生産予定ではありません。次工程に対する約束です
- Iは、単なる在庫ではありません。必要な時点に、必要な状態で使えて初めて意味を持つ余力です
PSIを埋めることに慣れた実務者ほど、一度立ち止まっていただきたいのです。
この数字は、隣の工程のどの数字と本当に結びついているのか。この在庫は、誰にとって使える在庫なのか。
多段階PSIは、うまく使えば現場を先回りさせる羅針盤になります。
けれども連鎖を欠けば、美しい数字で現場を迷わせる霧にもなります。その違いを分けるのは、計算の精度ではなく、問いの立て方です。
表を埋め終えたときに、隣の工程へ問いを一つ投げられるかどうか。そこに、これからの生産計画担当者の腕の見せどころがあります。
そして、その問いを個人の記憶や引き継ぎメモに頼らず、仕組みとして持たせる方法もあります。
筆者紹介

逸見 直広(へんみ なおひろ)
キヤノンITソリューションズ株式会社
製造ソリューション事業部 ソリューション企画部(SCM・SCP企画担当)
システム開発職を経て、ソリューションの企画・マーケティング・プロモーション・推進に従事。製造業を中心に、流通業など幅広い業種で30年以上の経験を持つ。「SCPナレッジの杜」シリーズコラムを執筆中。
関連するソリューション・製品

工程をまたいで整合する、連鎖PSIの計画基盤…見える化の先へ
前工程と後工程のPSIを一本の連鎖としてつなぎ、能力や在庫の制約を踏まえて多段階工程の整合を検証する。
SCPlanetは、見える化の先にある「本当に実行できる計画」を、数理最適化で組み立てる計画基盤です。
サプライチェーン計画ソリューションSCPlanet 導入のご相談・お問い合わせ
キヤノンITソリューションズ株式会社 製造・流通ソリューション事業部門